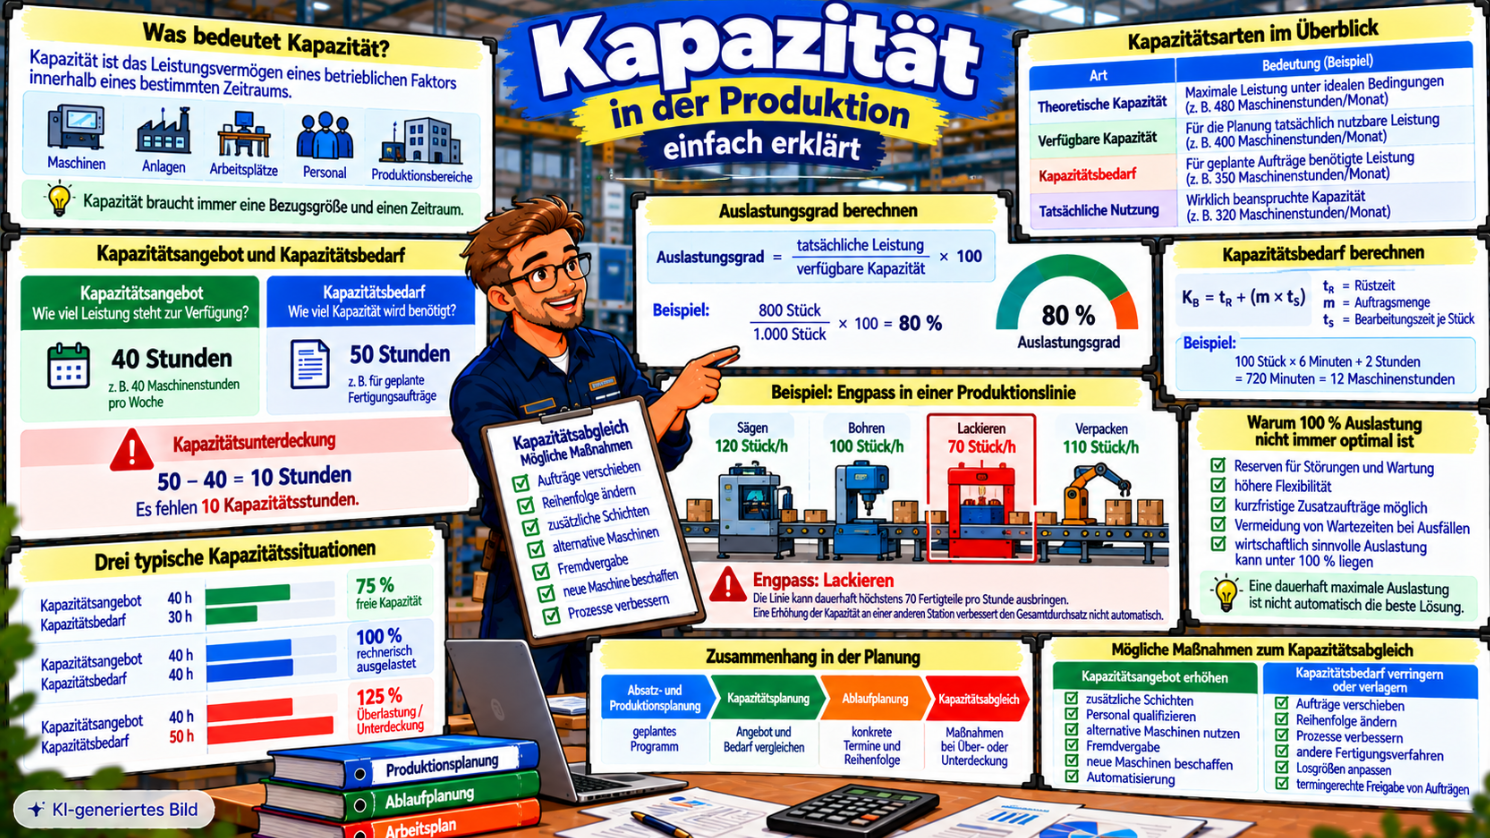
Eine Maschine kann nur eine bestimmte Menge produzieren.
Ein Mitarbeiter verfügt nur über eine begrenzte Arbeitszeit.
Und auch eine ganze Produktionsanlage kann nicht unbegrenzt viele Aufträge bearbeiten.
Genau darum geht es bei der Kapazität.
Für die Produktionsplanung sind insbesondere vier Fragen wichtig:
- Wie viel Leistung könnte grundsätzlich erbracht werden?
- Wie viel Kapazität steht tatsächlich zur Verfügung?
- Wie viel Kapazität benötigen die geplanten Aufträge?
- Wie stark wird die vorhandene Kapazität tatsächlich genutzt?
Was bedeutet Kapazität?
Kapazität beschreibt das Leistungsvermögen einer betrieblichen Ressource innerhalb eines bestimmten Zeitraums.
Kapazität kann sich beispielsweise beziehen auf Maschinen, Anlagen, Arbeitsplätze, Personal, Abteilungen oder ganze Produktionssysteme.
Beispiele:
100 Stück pro Stunde
40 Maschinenstunden pro Woche
800 Arbeitsstunden pro Monat
Eine Kapazitätsangabe benötigt grundsätzlich Leistungsgröße und Zeitraum.
Theoretische, verfügbare und genutzte Kapazität unterscheiden
Nicht jede theoretisch mögliche Kapazität steht tatsächlich für die Produktionsplanung zur Verfügung.
| Kapazitätsgröße | Bedeutung | Beispiel |
|---|---|---|
| theoretische Kapazität | Leistung unter idealisierten Bedingungen | 480 Maschinenstunden |
| verfügbare Kapazität | für die Planung tatsächlich nutzbare Leistung | 400 Maschinenstunden |
| Kapazitätsbedarf | für geplante Aufträge benötigte Leistung | 350 Maschinenstunden |
| tatsächliche Nutzung | tatsächlich beanspruchte Kapazität | 320 Maschinenstunden |
Mögliche Gründe für die Differenz zwischen theoretischer und verfügbarer Kapazität sind beispielsweise Wartung, geplante Stillstände, Rüstvorgänge, fehlendes Personal oder organisatorische Zeiten.
Geplante Auslastung
350 / 400 × 100 = 87,5 %
Tatsächliche Auslastung
320 / 400 × 100 = 80 %
Damit gilt:
geplante Auslastung ≠ tatsächliche Auslastung
Quantitative und qualitative Kapazität
Quantitative Kapazität
Frage: Wie viel Leistung kann erbracht werden?
Beispiele: Stück pro Stunde, Maschinenstunden oder Arbeitsstunden.
Qualitative Kapazität
Frage: Kann die benötigte Art von Leistung überhaupt erbracht werden?
Eine Maschine kann beispielsweise zeitlich frei sein, das benötigte Werkstück technisch aber nicht bearbeiten. Ebenso kann ein Mitarbeiter freie Zeit besitzen, aber nicht über die erforderliche Qualifikation verfügen.
Beispiel zur qualitativen Kapazität
Benötigt werden: 20 Stunden CNC-Programmierung
Mitarbeiter A: 15 Stunden verfügbar und CNC-qualifiziert.
Mitarbeiter B: 20 Stunden verfügbar, aber ohne CNC-Qualifikation.
Gesamte freie Arbeitszeit: 35 Stunden
Nutzbare Kapazität für die Aufgabe: 15 Stunden
Fehlende qualitative Kapazität: 5 Stunden
Kapazitätsangebot und Kapazitätsbedarf
Kapazitätsangebot
Das Kapazitätsangebot beantwortet: Wie viel nutzbare Leistung steht zur Verfügung?
Beispiel: Eine CNC-Maschine steht in einer Woche 40 Stunden zur Verfügung.
Kapazitätsbedarf
Der Kapazitätsbedarf beantwortet: Wie viel Kapazität benötigen die geplanten Aufträge?
Beispiel: Für die vorgesehenen Fertigungsaufträge werden 50 Maschinenstunden benötigt.
Kapazitätsvergleich einer CNC-Maschine
Die 125 % beschreiben eine rechnerische Überlastung in der Planung – keine tatsächlich erreichte Maschinenauslastung.
Kapazitätsüberdeckung und Kapazitätsunterdeckung
| Situation | Verhältnis |
|---|---|
| Kapazitätsbedarf < Kapazitätsangebot | Kapazitätsüberdeckung |
| Kapazitätsbedarf = Kapazitätsangebot | rechnerischer Ausgleich |
| Kapazitätsbedarf > Kapazitätsangebot | Kapazitätsunterdeckung |
Wie wird der Kapazitätsbedarf berechnet?
Für einen einzelnen Arbeitsgang kann der Kapazitätsbedarf beispielsweise aus Rüstzeit, Auftragsmenge und Bearbeitungszeit je Stück ermittelt werden.
KB = tR + (m × tS)
| Zeichen | Bedeutung |
|---|---|
| KB | Kapazitätsbedarf des Arbeitsgangs |
| tR | Rüstzeit |
| m | Auftragsmenge |
| tS | Bearbeitungszeit je Stück |
Beispiel zur Kapazitätsbedarfsrechnung
Auftragsmenge: 100 Stück
Bearbeitungszeit pro Stück: 6 Minuten
Rüstzeit: 120 Minuten
KB = 120 + (100 × 6) = 720 Minuten
720 / 60 = 12 Stunden
Kapazitätsbedarf: 12 Maschinenstunden
Mehrere Arbeitsgänge nicht einfach zusammenwerfen
Bei mehreren Arbeitsgängen muss der Kapazitätsbedarf den jeweils benötigten Ressourcen zugeordnet werden.
Beispiel: 10 Stunden Fräsen plus 10 Stunden Lackieren bedeuten nicht automatisch 20 Stunden Bedarf an einer Maschine. Fräsmaschinen- und Lackierkapazität müssen getrennt geplant werden.
Mehrere Aufträge an derselben Ressource
Auftrag A: 12 Stunden
Auftrag B: 8 Stunden
Auftrag C: 15 Stunden
Gesamter Kapazitätsbedarf: 35 Stunden
Verfügbare Kapazität: 40 Stunden
Freie Kapazität: 5 Stunden
Geplante Auslastung: 35 / 40 × 100 = 87,5 %
Auslastungsgrad berechnen
Der Auslastungsgrad zeigt, wie stark die verfügbare Kapazität genutzt wird.
Auslastungsgrad = tatsächliche Nutzung / verfügbare Kapazität × 100
Beispiel: 400 tatsächlich produzierte Stück bei 500 Stück verfügbarer Tageskapazität.
400 / 500 × 100 = 80 %
Geplante und tatsächliche Auslastung
Für eine Planungsbetrachtung kann gelten:
geplante Auslastung = Kapazitätsbedarf / verfügbare Kapazität × 100
Für die spätere Ist-Betrachtung:
tatsächliche Auslastung = tatsächliche Nutzung / verfügbare Kapazität × 100
Bei Prüfungsaufgaben muss deshalb genau geprüft werden, welche Größen vorgegeben sind.
Was bedeutet eine Auslastung über 100 %?
Beispiel:
Bedarf: 50 Stunden
Angebot: 40 Stunden
50 / 40 × 100 = 125 %
Ein Planwert über 100 % bedeutet: Der Kapazitätsbedarf kann mit dem vorhandenen Angebot im betrachteten Zeitraum nicht vollständig gedeckt werden.
Engpasskapazität in einer Produktionslinie
Bei mehreren hintereinander geschalteten Produktionsstufen kann die Gesamtleistung durch eine einzelne Station begrenzt werden.
Beispiel: Engpass in einer Produktionslinie
120
Stück/h
100
Stück/h
70
Stück/h
Engpass
110
Stück/h
Vereinfachter maximaler Durchsatz der Linie: 70 Fertigteile pro Stunde
Warum hilft nicht jede Kapazitätserhöhung?
Wird die Sägeleistung von 120 auf 150 Stück pro Stunde erhöht, bleibt das Lackieren mit 70 Stück pro Stunde weiterhin der Engpass.
Damit bleibt im vereinfachten Beispiel auch der Gesamtdurchsatz bei ungefähr 70 Fertigteilen pro Stunde.
Lokale Kapazitätssteigerung ≠ automatisch höhere Gesamtleistung.
Warum sind 100 % Auslastung nicht immer optimal?
Eine dauerhaft sehr hohe Auslastung kann Nachteile haben:
- keine Reserve für Eilaufträge,
- Warteschlangen,
- längere Durchlaufzeiten,
- geringe Reaktionsfähigkeit bei Störungen,
- schwierigere Wartungsplanung,
- höhere Terminrisiken.
Maximale technische Auslastung ist deshalb nicht automatisch wirtschaftlich optimale Auslastung.
Kapazitätsreserve
Verfügbare Kapazität: 500 Stück
Tatsächliche Nutzung: 400 Stück
Reserve: 100 Stück
Prozentuale Reserve: 100 / 500 × 100 = 20 %
Was ist Kapazitätsabgleich?
Beim Kapazitätsabgleich werden Kapazitätsangebot und Kapazitätsbedarf aufeinander abgestimmt.
Kapazitätsangebot verändern
- zusätzliche Maschinenstunden,
- alternative Maschinen,
- zusätzliche Schichten,
- zusätzliches oder anders eingesetztes Personal,
- neue Produktionsmittel.
Kapazitätsbedarf verändern oder verlagern
- Aufträge zeitlich verschieben,
- Prozesse verbessern,
- anderes Fertigungsverfahren einsetzen,
- Fremdvergabe,
- Bearbeitungszeiten reduzieren.
Maßnahmen zum Kapazitätsabgleich
| Maßnahme | Kurzfristig | Langfristig |
|---|---|---|
| Aufträge verschieben | häufig möglich | – |
| Reihenfolge verändern | häufig möglich | – |
| geeignete alternative Maschinen nutzen | je nach Verfügbarkeit | möglich |
| zusätzliche Schichten | bei entsprechenden Voraussetzungen | möglich |
| Personal qualifizieren | teilweise | besonders relevant |
| Fremdvergabe | möglich | möglich |
| zusätzliche Maschine beschaffen | selten sofort | typische Option |
| Prozesse automatisieren | – | typische Option |
Auftragsreihenfolge löst nicht jeden Engpass
Bei 40 Stunden Angebot und 50 Stunden Bedarf bleiben auch nach einer anderen Reihenfolge insgesamt 50 Stunden Bedarf bestehen.
Die Reihenfolge kann helfen, wichtige Aufträge vorzuziehen, Liefertermine einzuhalten oder Rüstzeiten zu reduzieren. Sie beseitigt aber nicht automatisch die fehlenden 10 Kapazitätsstunden.
Kurzfristiger und langfristiger Kapazitätsabgleich
Kurzfristig kommen beispielsweise Terminverschiebungen, Reihenfolgeänderungen, alternative Maschinen, zusätzliche Schichten, zulässige Mehrarbeit oder Fremdvergabe infrage.
Langfristig können neue Maschinen, zusätzliches Personal, Qualifizierung, Automatisierung, Prozessänderungen oder dauerhafte Fremdvergabe relevant werden.
Bei Mehrarbeit, Schichtänderungen und Personaleinsatz müssen arbeitsrechtliche, tarifliche und mitbestimmungsrechtliche Vorgaben berücksichtigt werden.
Ein kurzfristiger Engpass rechtfertigt nicht automatisch eine langfristige Investition.
Was tun bei Kapazitätsüberdeckung?
Bei dauerhaft freien Kapazitäten können beispielsweise zusätzliche Aufträge gewonnen, Produktion vorgezogen, Wartungen durchgeführt, Schulungen eingeplant oder Arbeitszeiten angepasst werden.
Eine gewisse Reserve ist jedoch nicht automatisch unwirtschaftlich.
Zusammenhang mit dem Arbeitsplan
Der Arbeitsplan liefert wichtige Grundlagen zur Ermittlung des Kapazitätsbedarfs, beispielsweise benötigte Maschine, Arbeitsgänge, Rüstzeit und Bearbeitungszeit.
Zusammenhang mit der Ablaufplanung
Die Ablaufplanung legt fest, wann welcher Auftrag an welcher Ressource bearbeitet wird.
Werden für Montag 50 Maschinenstunden geplant, obwohl nur 40 Stunden verfügbar sind, ist der Ablaufplan nicht vollständig realisierbar.
Zusammenhang mit der Absatz- und Produktionsplanung
Die Absatz- und Produktionsplanung bestimmt unter anderem, was und wie viel produziert werden soll. Daraus entsteht der Kapazitätsbedarf.
Produktionsprogramm → Arbeitsgänge und Zeiten → Kapazitätsbedarf → Kapazitätsabgleich → Ablaufplanung
Kapazität für die Fachwirt-Prüfung
Kapazität: Leistungsvermögen einer Ressource in einem Zeitraum.
Theoretische Kapazität: unter idealisierten Bedingungen mögliche Leistung.
Verfügbare Kapazität: für die Planung tatsächlich nutzbare Leistung.
Kapazitätsangebot: verfügbare Kapazität einer Ressource.
Kapazitätsbedarf: für geplante Aufträge benötigte Kapazität.
Tatsächliche Nutzung: wirklich beanspruchte Kapazität.
Kapazitätsunterdeckung: Bedarf > Angebot.
Kapazitätsüberdeckung: Angebot > Bedarf.
Auslastungsgrad: Nutzung der verfügbaren Kapazität in Prozent.
Engpass: Ressource, deren Kapazität die Gesamtleistung begrenzt.
Kapazitätsabgleich: Maßnahmen zur Abstimmung von Angebot und Bedarf.
Typische Prüfungsfehler
- Kapazität und Kapazitätsbedarf gleichsetzen.
- theoretische und verfügbare Kapazität gleichsetzen.
- geplante und tatsächliche Auslastung verwechseln.
- Kapazitätsbedarf aus der Auslastung entstehen lassen.
- Über- und Unterdeckung vertauschen.
- mehr als 100 % als reale Maschinenauslastung missverstehen.
- Kapazitätsbedarfe verschiedener Ressourcen einfach addieren.
- nur Maschinenkapazität betrachten.
- Engpass an der falschen Stelle verbessern.
- 100 % Auslastung immer als optimal ansehen.
- jede Unterdeckung mit einer Investition lösen.
Kleiner Selbsttest
Frage 1: Was bedeutet Kapazität?
Lösung: Kapazität beschreibt das Leistungsvermögen einer Ressource innerhalb eines bestimmten Zeitraums.
Frage 2: Was unterscheidet theoretische und verfügbare Kapazität?
Lösung: Die theoretische Kapazität beschreibt die Leistung unter idealisierten Bedingungen. Die verfügbare Kapazität berücksichtigt, was tatsächlich nutzbar ist.
Frage 3: 400 Stunden sind verfügbar, der geplante Bedarf beträgt 350 Stunden. Wie hoch ist die geplante Auslastung?
Lösung: 350 / 400 × 100 = 87,5 %.
Frage 4: Tatsächlich werden 320 der 400 verfügbaren Stunden genutzt. Wie hoch ist die tatsächliche Auslastung?
Lösung: 320 / 400 × 100 = 80 %.
Frage 5: Wie berechnet sich der Kapazitätsbedarf eines einfachen Arbeitsgangs?
Lösung: Rüstzeit + Auftragsmenge × Bearbeitungszeit je Stück.
Frage 6: Angebot 40 Stunden, Bedarf 50 Stunden – wie groß ist die Unterdeckung?
Lösung: 10 Stunden.
Frage 7: Welche Station bestimmt in einer seriellen Linie häufig die Gesamtleistung?
Lösung: Die Engpassstation mit der geringsten wirksamen Kapazität.
Frage 8: Warum beseitigt eine andere Auftragsreihenfolge nicht zwingend eine Kapazitätsunterdeckung?
Lösung: Weil dadurch die insgesamt benötigte Kapazitätsmenge nicht automatisch sinkt.
Kapazität einfach erklärt
Kapazität beantwortet: Wie viel Leistung kann beziehungsweise steht eine Ressource in einem bestimmten Zeitraum zur Verfügung?
Für die Planung wird anschließend gefragt: Wie viel davon benötigen unsere Aufträge?
Damit werden Kapazitätsangebot und Kapazitätsbedarf miteinander verglichen.
Beispiel: 40 Stunden Angebot, 50 Stunden Bedarf → 10 Stunden Unterdeckung und 125 % Planauslastung.
Eine wichtige Unterscheidung ist außerdem:
geplante Auslastung = Kapazitätsbedarf / verfügbares Angebot
tatsächliche Auslastung = tatsächliche Nutzung / verfügbares Angebot
Häufige Fragen zur Kapazität
Was bedeutet Kapazität?
Kapazität beschreibt das Leistungsvermögen einer betrieblichen Ressource innerhalb eines bestimmten Zeitraums.
Was ist die theoretische Kapazität?
Die theoretische Kapazität beschreibt die unter idealisierten Bedingungen maximal mögliche Leistung.
Was ist die verfügbare Kapazität?
Die verfügbare Kapazität ist die Kapazität, die für die konkrete Planung tatsächlich genutzt werden kann.
Was ist Kapazitätsangebot?
Das Kapazitätsangebot beschreibt die verfügbare Leistung einer Ressource.
Was ist Kapazitätsbedarf?
Der Kapazitätsbedarf ist die Leistung, die für geplante Aufträge beziehungsweise das Produktionsprogramm benötigt wird.
Wie berechnet man den Kapazitätsbedarf eines Arbeitsgangs?
Vereinfacht: Rüstzeit + Auftragsmenge × Bearbeitungszeit je Stück.
Was ist eine Kapazitätsunterdeckung?
Eine Unterdeckung liegt vor, wenn der Kapazitätsbedarf größer ist als das Kapazitätsangebot.
Was ist eine Kapazitätsüberdeckung?
Eine Überdeckung liegt vor, wenn mehr Kapazität angeboten als benötigt wird.
Wie berechnet man die geplante Auslastung?
Kapazitätsbedarf / verfügbare Kapazität × 100.
Wie berechnet man die tatsächliche Auslastung?
Tatsächliche Nutzung / verfügbare Kapazität × 100.
Was bedeutet eine geplante Auslastung von 125 %?
Der Kapazitätsbedarf übersteigt das verfügbare Kapazitätsangebot um 25 %.
Was ist ein Kapazitätsengpass?
Ein Engpass ist eine Ressource, deren begrenzte Kapazität die Leistung eines Produktionssystems einschränkt.
Was ist Kapazitätsabgleich?
Kapazitätsabgleich umfasst Maßnahmen, mit denen Kapazitätsbedarf und Kapazitätsangebot aufeinander abgestimmt werden.
Sind 100 % Auslastung immer optimal?
Nein. Kapazitätsreserven können unter anderem für Störungen, Wartung und kurzfristige Zusatzaufträge sinnvoll sein.