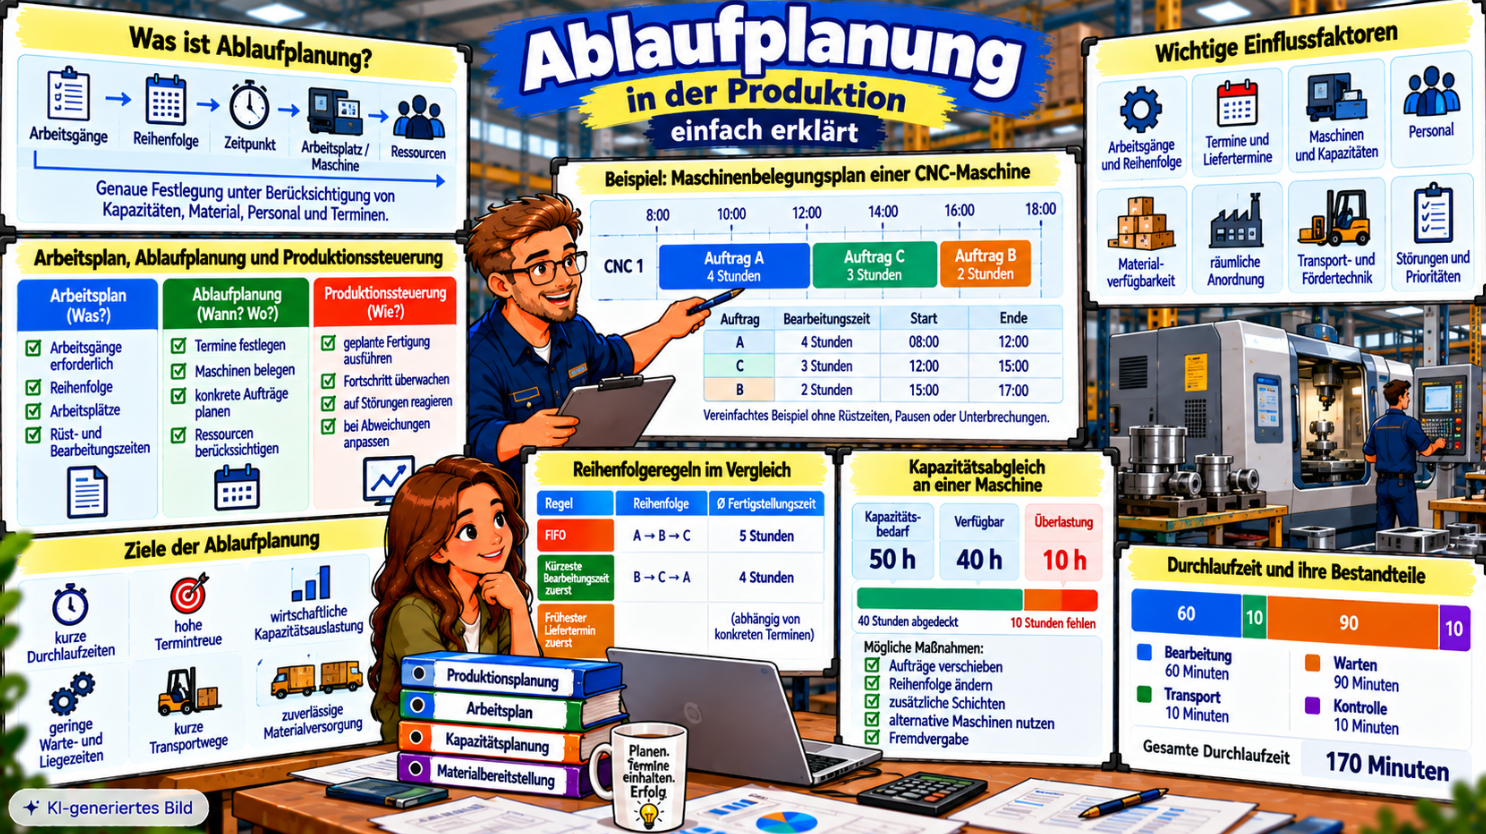
In der Produktionsplanung reicht es nicht aus zu wissen:
Welche Arbeitsschritte müssen durchgeführt werden?
Ebenso wichtig ist:
Wann, in welcher Reihenfolge und an welcher Maschine sollen konkrete Aufträge bearbeitet werden?
Genau darum geht es bei der Ablaufplanung.
Sie verbindet Arbeitsgänge, Maschinen, Personal, Material, Kapazitäten und Termine.
Ziel ist ein möglichst wirtschaftlicher und termingerechter Produktionsablauf.
Was ist Ablaufplanung?
Die Ablaufplanung legt fest:
- welche Arbeitsgänge ausgeführt werden,
- in welcher Reihenfolge,
- an welcher Maschine beziehungsweise welchem Arbeitsplatz,
- zu welchem Zeitpunkt,
- unter Nutzung welcher verfügbaren Kapazitäten.
Vereinfacht:
Arbeitsgänge → Reihenfolge → Maschine → Termin → Durchführung
Die Ablaufplanung gehört damit zur Produktionsplanung und bildet die Verbindung zwischen dem grundsätzlich vorgesehenen Fertigungsablauf und der tatsächlichen Produktionssteuerung.
Arbeitsplan, Ablaufplanung und Produktionssteuerung unterscheiden
| Instrument | Zentrale Frage | Beispiel |
|---|---|---|
| Arbeitsplan | Welche Arbeitsgänge sind grundsätzlich erforderlich? | Sägen, Bohren, Fräsen, Prüfen |
| Ablaufplanung | Wann und an welcher Maschine werden konkrete Aufträge bearbeitet? | Auftrag A wird Montagvormittag gefräst |
| Produktionssteuerung | Wie wird die geplante Fertigung ausgeführt und bei Abweichungen angepasst? | Nach Maschinenausfall wird Auftrag B umgeplant |
Merksatz: Der Arbeitsplan beschreibt den vorgesehenen Fertigungsablauf. Die Ablaufplanung terminiert konkrete Aufträge. Die Produktionssteuerung überwacht und regelt die Durchführung.
Ziele der Ablaufplanung
- kurze Durchlaufzeiten,
- hohe Termintreue,
- wirtschaftliche Kapazitätsauslastung,
- geringe Wartezeiten,
- geringe Liegezeiten,
- möglichst kurze Transportwege,
- niedrige Rüstzeiten,
- zuverlässige Materialversorgung.
Dabei können Zielkonflikte entstehen. Eine Reihenfolge kann beispielsweise Rüstzeiten reduzieren, gleichzeitig aber einen wichtigen Liefertermin gefährden.
Die wichtigsten Einflussfaktoren
- technologische Reihenfolge der Arbeitsgänge,
- Termine und Prioritäten,
- Maschinen und Kapazitäten,
- Personal,
- Materialverfügbarkeit,
- Rüstzeiten,
- räumliche Anordnung,
- Transport- und Fördertechnik,
- Fertigungsart,
- Störungen.
Technologische Reihenfolge
Nicht jeder Arbeitsgang kann beliebig verschoben werden.
Beispiel:
Sägen → Bohren → Fräsen → Lackieren → Prüfen
Das Lackieren kann beispielsweise nicht sinnvoll vor den notwendigen Zerspanungsarbeiten stattfinden. Solche technischen Abhängigkeiten begrenzen die möglichen Reihenfolgen.
Termine und Prioritäten
Für einen Auftrag können Start-, Fertigstellungs-, Liefer- und Zwischentermine gelten. Zusätzlich können Aufträge unterschiedlich priorisiert sein, etwa als Eilauftrag oder wegen eines besonders wichtigen Kunden.
Vorwärts- und Rückwärtsterminierung
Vorwärtsterminierung
Ausgangspunkt ist der frühestmögliche Starttermin. Von dort werden die Arbeitsgänge zeitlich nach vorne geplant.
Zentrale Frage: Wann kann der Auftrag frühestens fertiggestellt werden?
Rückwärtsterminierung
Ausgangspunkt ist der vorgegebene Fertigstellungstermin. Von diesem Termin wird rückwärts geplant.
Zentrale Frage: Wann muss spätestens begonnen werden?
Maschinenbelegung
Ein Auftrag kann nur dann bearbeitet werden, wenn die benötigte Maschine verfügbar ist.
Beispiel: Eine CNC-Maschine, drei wartende Aufträge.
| Auftrag | Bearbeitungszeit | Liefertermin |
|---|---|---|
| A | 4 Stunden | heute |
| B | 2 Stunden | morgen |
| C | 3 Stunden | heute |
Beispiel: Maschinenbelegungsplan
Angenommene Reihenfolge: A → C → B
Belegungsplan einer CNC-Maschine
08–12 Uhr
12–15 Uhr
15–17 Uhr
Gesamte Maschinenbelegung: 9 Stunden
Vereinfachtes Beispiel ohne Rüstzeiten, Pausen oder Unterbrechungen. Die Maschinenbelegung ist nicht automatisch identisch mit der persönlichen Arbeitszeit eines Mitarbeiters.
Reihenfolgeregeln
Wenn mehrere Aufträge auf dieselbe Maschine warten, können unterschiedliche Prioritätsregeln eingesetzt werden.
Für das folgende Beispiel nehmen wir an:
- alle Aufträge stehen um 8:00 Uhr bereit,
- keine Rüstzeiten,
- Reihenfolge des Auftragseingangs: A, B, C.
FIFO
FIFO bedeutet First In – First Out.
Reihenfolge: A → B → C
Fertigstellungszeiten:
- A: 12:00 Uhr = 4 Stunden,
- B: 14:00 Uhr = 6 Stunden,
- C: 17:00 Uhr = 9 Stunden.
Durchschnitt:
(4 + 6 + 9) / 3 = 6,33 Stunden
Kürzeste Bearbeitungszeit zuerst
Reihenfolge: B → C → A
Fertigstellungszeiten:
- B: 10:00 Uhr = 2 Stunden,
- C: 13:00 Uhr = 5 Stunden,
- A: 17:00 Uhr = 9 Stunden.
Durchschnitt:
(2 + 5 + 9) / 3 = 5,33 Stunden
Das Beispiel zeigt: Die Reihenfolgeregel kann die durchschnittliche Zeit bis zur Fertigstellung beeinflussen.
Frühester Liefertermin zuerst
Im Beispiel haben A und C beide den Liefertermin „heute“, B dagegen „morgen“. Zwischen A und C ist deshalb noch keine eindeutige Reihenfolge möglich.
Dafür wären weitere Informationen nötig, zum Beispiel konkrete Uhrzeit, Priorität, Rüstaufwand oder Auftragseingang.
Kapazitätsplanung
Die Ablaufplanung muss prüfen, ob die vorgesehenen Termine mit den verfügbaren Kapazitäten realisierbar sind.
Verglichen werden:
Kapazitätsbedarf und Kapazitätsangebot
Kapazitätsabgleich an einer Maschine
Kapazitätsabgleich
Ein Engpass wird nicht automatisch dadurch beseitigt, dass ein Termin im Plan verschoben wird. Entscheidend ist, ob die benötigte Kapazität zu einem anderen Zeitpunkt tatsächlich verfügbar ist.
Mögliche Maßnahmen:
- Auftrag in einen anderen Zeitraum verschieben,
- Reihenfolge ändern,
- alternative Maschine einsetzen,
- zulässige zusätzliche Schicht nutzen,
- zulässige Mehrarbeit einsetzen,
- Fremdvergabe,
- Bearbeitungsverfahren verbessern.
Merksatz: Ein rechnerisch passender Terminplan ist nur dann realisierbar, wenn Maschinen, Personal und Material tatsächlich verfügbar sind.
Personal als Kapazitätsfaktor
Eine Maschine kann verfügbar sein und trotzdem nicht genutzt werden, wenn qualifiziertes Personal fehlt. Auch Qualifikationen und Schichtbesetzungen müssen daher berücksichtigt werden.
Materialverfügbarkeit
Ohne Material kann ein Arbeitsgang ebenfalls nicht beginnen.
Beispiel: Bearbeitungsbeginn 8:00 Uhr, Maschine verfügbar, Personal verfügbar, Material erst um 11:00 Uhr verfügbar. Der geplante Start ist nicht realisierbar.
Die Materialbereitstellung muss deshalb mit der Ablaufplanung abgestimmt sein.
Rüstzeiten
Auch Rüstzeiten können die Reihenfolge beeinflussen.
Beispiel: rot → blau → rot. Wenn jeder Farbwechsel eine Reinigung erfordert, könnte rot → rot → blau wirtschaftlicher sein.
Allerdings können Liefertermine dagegen sprechen. Daraus entsteht ein Zielkonflikt zwischen Rüstzeit minimieren und Termintreue sichern.
Räumliche Anordnung und Fördertechnik
Lange Wege erhöhen Transportzeiten, Transportkosten und Durchlaufzeiten. Material kann beispielsweise mit Hubwagen, Gabelstaplern, Förderbändern, Rollenbahnen, Kränen oder fahrerlosen Transportsystemen bewegt werden.
Fördertechnik ist jedoch nur eine Einflussgröße der Ablaufplanung.
Fertigungsart
Einzelfertigung: wechselnde Aufträge, flexible Maschinen, unterschiedliche Abläufe.
Serienfertigung: wiederkehrende Arbeitsgänge, Losgrößen, Rüstvorgänge.
Massenfertigung: stark standardisierte Abläufe, hohe Wiederholungsrate, häufig feste Materialflüsse.
Durchlaufzeit
Die Durchlaufzeit ist mehr als die reine Bearbeitungszeit. Sie kann Bearbeitungs-, Rüst-, Transport-, Warte-, Liege- und Prüfzeiten umfassen.
Zusammensetzung der Durchlaufzeit
60 min
10 min
90 min
10 min
Gesamte Durchlaufzeit: 170 Minuten
Besonders auffällig: Die Wartezeit von 90 Minuten ist länger als die eigentliche Bearbeitungszeit von 60 Minuten.
Das zeigt, warum Ablaufplanung nicht nur auf schnelle Maschinen, sondern auch auf die Vermeidung von Warte- und Liegezeiten zielt.
Warum Wartezeiten entstehen
- Maschine ist noch belegt,
- Material fehlt,
- Personal fehlt,
- Auftrag wartet auf Freigabe,
- Qualitätsprüfung ist noch nicht abgeschlossen,
- vorgeschalteter Arbeitsgang verspätet sich.
Praxisbeispiel: Drei Fertigungsaufträge
Alle drei Aufträge benötigen dieselbe CNC-Maschine.
Die Ablaufplanung muss mindestens berücksichtigen:
- Liefertermine,
- Bearbeitungszeiten,
- Prioritäten,
- Rüstzeiten,
- Materialverfügbarkeit,
- Personalkapazität.
Eine mögliche Reihenfolge A → C → B kann wegen der beiden heutigen Termine sinnvoll sein. Aber auch C → A → B könnte vertretbar sein, wenn C früher am Tag fertig sein muss.
Zielkonflikte
Hohe Kapazitätsauslastung ↔ kurze Durchlaufzeiten: Dauerhaft hohe Auslastung kann Warteschlangen erzeugen.
Geringe Rüstzeiten ↔ hohe Termintreue: Ähnliche Aufträge gemeinsam zu bearbeiten kann Rüstzeiten senken, aber dringende Aufträge verzögern.
Eilauftrag ↔ bestehende Planung: Ein Eilauftrag kann andere Aufträge nach hinten verschieben.
Geringe Lagerbestände ↔ hohe Versorgungssicherheit: Sehr niedrige Bestände erhöhen die Abhängigkeit von zuverlässiger Materialbereitstellung.
Störungen in der Produktion
Ein Ablaufplan basiert auf Annahmen. Maschinenausfall, Personalausfall, Materialmangel, Qualitätsprobleme, Lieferverzögerungen oder Eilaufträge können eine Anpassung erforderlich machen.
Ablaufplanung und Produktionssteuerung
Ablaufplanung: erstellt den geplanten Ablauf.
Produktionssteuerung: überwacht die tatsächliche Durchführung und reagiert auf Abweichungen.
Planen → durchführen → überwachen → anpassen
Zusammenhang mit dem Arbeitsplan
Der Arbeitsplan liefert der Ablaufplanung wichtige Grundinformationen wie Arbeitsgänge, Reihenfolge, Maschinen, Rüst- und Bearbeitungszeiten.
Die Ablaufplanung ergänzt konkrete Aufträge, Termine, Kapazitäten und aktuelle Verfügbarkeiten.
Zusammenhang mit der Absatz- und Produktionsplanung
Die Absatz- und Produktionsplanung legt unter anderem fest, was in welcher Menge produziert werden soll. Daraus entstehen Fertigungsaufträge.
Die Ablaufplanung entscheidet anschließend, wann und in welcher Reihenfolge diese Aufträge bearbeitet werden.
Absatzplanung → Produktionsprogramm → Fertigungsaufträge → Ablaufplanung → Produktionssteuerung
Ablaufplanung für die Fachwirt-Prüfung
1. Arbeitsplan: Welche Arbeitsgänge sind grundsätzlich erforderlich?
2. Ablaufplanung: Wann und wo werden konkrete Aufträge bearbeitet?
3. Produktionssteuerung: Wie wird die tatsächliche Fertigung überwacht und angepasst?
4. Reihenfolgeplanung: Welcher Auftrag wird zuerst bearbeitet?
5. Kapazitätsplanung: Reichen Maschinen- und Personalkapazitäten aus?
6. Durchlaufzeit: Wie lange dauert ein Auftrag einschließlich Warte-, Transport- und sonstiger Zeiten?
7. Materialverfügbarkeit: Ist das benötigte Material rechtzeitig vorhanden?
8. Termintreue: Werden zugesagte beziehungsweise geplante Termine eingehalten?
Typische Prüfungsfehler
- Arbeitsplan und Ablaufplanung gleichsetzen.
- Ablaufplanung und Produktionssteuerung gleichsetzen.
- Kapazität „maximieren“ als Ziel nennen statt wirtschaftlicher Auslastung.
- nur Maschinenkapazität betrachten und Personal oder Material ignorieren.
- Durchlaufzeit mit Bearbeitungszeit gleichsetzen.
- Reihenfolgeregeln ohne ausreichende Daten anwenden.
- Terminplan ohne Kapazitätsprüfung erstellen.
- Fördertechnik überbewerten.
Kleiner Selbsttest
Frage 1: Was ist Ablaufplanung?
Lösung: Die konkrete zeitliche und kapazitive Einordnung von Arbeitsgängen und Fertigungsaufträgen.
Frage 2: Was unterscheidet Arbeitsplan und Ablaufplanung?
Lösung: Der Arbeitsplan beschreibt die grundsätzlich erforderlichen Arbeitsgänge. Die Ablaufplanung legt fest, wann und wo konkrete Aufträge bearbeitet werden.
Frage 3: Was ist die Aufgabe der Produktionssteuerung?
Lösung: Sie überwacht die tatsächliche Durchführung und reagiert auf Abweichungen.
Frage 4: Was ist ein Kapazitätsengpass?
Lösung: Der Kapazitätsbedarf ist größer als das verfügbare Kapazitätsangebot.
Frage 5: 50 Stunden Bedarf und 40 Stunden verfügbare Kapazität – wie groß ist der Engpass?
Lösung: 10 Stunden.
Frage 6: Was ist Durchlaufzeit?
Lösung: Die gesamte Zeitspanne eines Auftrags einschließlich zusätzlicher Zeitbestandteile wie Warten oder Transport.
Frage 7: Warum ist Materialverfügbarkeit wichtig?
Lösung: Weil ein Arbeitsgang auch bei freier Maschine und verfügbarem Personal nicht starten kann, wenn Material fehlt.
Frage 8: Was bedeutet Vorwärtsterminierung?
Lösung: Die Planung beginnt beim frühestmöglichen Starttermin und berechnet daraus die folgenden Termine.
Frage 9: Was bedeutet Rückwärtsterminierung?
Lösung: Die Planung beginnt beim geforderten Fertigstellungstermin und rechnet zeitlich zurück.
Frage 10: Warum kann eine Reihenfolgeregel das Ergebnis verändern?
Lösung: Weil unterschiedliche Reihenfolgen Durchlaufzeiten, Termine und Rüstzeiten unterschiedlich beeinflussen.
Ablaufplanung einfach erklärt
Ablaufplanung beantwortet:
Welcher Auftrag wird wann, wo und in welcher Reihenfolge bearbeitet?
Dafür müssen Arbeitsgänge, Maschinen, Personal, Material und Termine zusammenpassen.
Wichtige Ziele sind kurze Durchlaufzeiten, hohe Termintreue, wirtschaftliche Kapazitätsauslastung sowie geringe Warte-, Rüst- und Transportzeiten.
Der zentrale Zusammenhang lautet:
Arbeitsplan → Ablaufplanung → Produktionssteuerung
Häufige Fragen zur Ablaufplanung
Was ist Ablaufplanung?
Ablaufplanung legt die konkrete zeitliche Reihenfolge und Ressourcenzuordnung von Arbeitsgängen beziehungsweise Fertigungsaufträgen fest.
Was beeinflusst die Ablaufplanung?
Unter anderem Arbeitsgänge, Termine, Maschinenkapazitäten, Personal, Materialverfügbarkeit, Rüstzeiten und Störungen.
Was ist der Unterschied zwischen Arbeitsplan und Ablaufplanung?
Der Arbeitsplan beschreibt grundsätzlich erforderliche Arbeitsgänge. Die Ablaufplanung terminiert konkrete Aufträge.
Was ist der Unterschied zwischen Ablaufplanung und Produktionssteuerung?
Die Ablaufplanung erstellt den Plan. Die Produktionssteuerung überwacht die Durchführung und reagiert auf Abweichungen.
Was ist ein Kapazitätsengpass?
Ein Kapazitätsengpass entsteht, wenn mehr Kapazität benötigt wird als verfügbar ist.
Was ist ein Maschinenbelegungsplan?
Ein Maschinenbelegungsplan zeigt, welche Aufträge zu welchen Zeiten auf einer Maschine vorgesehen sind.
Was bedeutet FIFO?
FIFO bedeutet „First In – First Out“. Der zuerst eingetroffene Auftrag wird zuerst bearbeitet.
Was bedeutet kürzeste Bearbeitungszeit zuerst?
Aufträge mit geringer Bearbeitungsdauer werden bevorzugt bearbeitet.
Was bedeutet Durchlaufzeit?
Die Durchlaufzeit umfasst die gesamte Zeitspanne eines Auftrags einschließlich Bearbeitungs-, Warte-, Transport- und weiterer Durchlaufzeiten.
Warum können Rüstzeiten die Reihenfolge beeinflussen?
Durch eine geeignete Reihenfolge können Rüstvorgänge reduziert werden. Dabei müssen aber andere Ziele wie Liefertermine berücksichtigt werden.